CÔNG TY CỔ PHẦN ĐẦU TƯ GLC
Nhà cung cấp giải pháp bôi trơn & bảo trì công nghiệp
Công nghiệp - Vận tải
0796 689 886
Hàng hải
0762 957 979

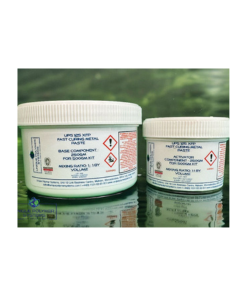
Keo sửa chữa kim loại UPS 125 XFP Fast Curing Metal Paste

Keo sửa chữa kim loại UPS 125 XFP Fast Curing Metal Paste là keo epoxy hai thành phần, không dung môi, đóng rắn nhanh, chuyên dụng để sửa chữa kim loại. Sản phẩm được thiết kế cho nhiều loại bề mặt kim loại khác nhau và có thể gia công cơ khí sau khi đóng rắn.

Mô tả

Keo sửa chữa kim loại UPS 125 XFP Fast Curing Metal Paste là keo epoxy hai thành phần, không dung môi, đóng rắn nhanh, chuyên dụng để sửa chữa kim loại. Sản phẩm được thiết kế cho nhiều loại bề mặt kim loại khác nhau và có thể gia công cơ khí sau khi đóng rắn.

Đặc điểm

Keo sửa chữa kim loại UPS 125 XFP Fast Curing Metal Paste có các tính năng:

  • Độ bám dính tuyệt vời trên bề mặt được chuẩn bị thủ công.
  • Đóng rắn trong điều kiện ngập hoàn toàn.
  • Keo sửa chữa kim loại đóng rắn nhanh.
  • Thi công độ dày tới 20 mm.
  • Thi công bằng dụng cụ cầm tay sau khi làm sạch bằng bàn chải sắt, giấy nhám thô hoặc bề mặt được làm sạch cơ học.
  • Giải pháp tiết kiệm chi phí.
  • Chịu ngâm nước dài hạn ở nhiệt độ tới 60°C (140°F).

Thông số kỹ thuật và hiệu suất

Độ phủ:

200 g (0.44 lb) hỗn hợp hoàn chỉnh cho độ phủ:

  • 0.111 m² ở 1 mm
  • 1.2 ft² ở 40 mil

500 g (1.1 lb) hỗn hợp hoàn chỉnh cho độ phủ:

  • 0.278 m² ở 1 mm
  • 5.38 ft² ở 40 mil

Lưu ý: Độ phủ chỉ mang tính lý thuyết, không tính đến profile hoặc tình trạng bề mặt sửa chữa.

Thời gian khô và đóng rắn ở 20°C (68°F):

Giai đoạn Thời gian
Thời gian sử dụng 5 phút
Di chuyển không tải hoặc ngâm 45 phút
Đóng rắn hoàn toàn 4 giờ
Ngâm 8 giờ

Thời gian sẽ kéo dài ở nhiệt độ thấp hơn và rút ngắn ở nhiệt độ cao hơn.

Màu sắc:

Thành phần Màu
Hỗn hợp Bột nhão xám trung
Base Bột nhão đen
Activator Chất lỏng trắng
Màu có sẵn Xám

Thời gian phủ lớp kế tiếp:

  • Tối thiểu: Có thể phủ lớp kế tiếp ngay khi bề mặt khô.
  • Tối đa: Không quá 4 giờ.
  • Nếu vượt quá 4 giờ, để vật liệu cứng rồi mài hoặc phun hạt mài nhẹ để loại bỏ nhiễm bẩn bề mặt.

Tỷ lệ trộn:

Thành phần Base Activator
Theo khối lượng 1 1
Theo thể tích 1 1

Tỷ trọng:

Thành phần Tỷ trọng
Base 1.80
Activator 1.80
Hỗn hợp 1.80
  • Thể tích riêng: 555 cc/kg.
  • Hàm lượng rắn: 100%.
  • Chống chảy xệ: Không chảy xệ ở 3 mm.

Thời gian sử dụng theo nhiệt độ:

Nhiệt độ Thời gian
10°C (50°F) 10 phút
20°C (68°F) 5 phút
30°C (86°F) 2.5 phút
40°C (104°F) 7.5 giây

Ứng dụng

Keo sửa chữa kim loại UPS 125 XFP Fast Curing Metal Paste phù hợp cho sửa chữa khẩn cấp hoặc bảo trì định kỳ các thiết bị như:

  • Trục bơm bị hư hỏng.
  • Thân bơm hoặc thân van bị nứt.
  • Mặt bích bị hư hỏng.
  • Mối nối bồn/tank bị rò rỉ.
  • Thân động cơ bị nứt.
  • Bề mặt dưới nước.
  • Thân tàu và kết cấu dưới nước.

Cách sử dụng

Chuẩn bị bề mặt

Việc chuẩn bị bề mặt đúng kỹ thuật là yếu tố quan trọng, quyết định độ bám dính và hiệu quả sửa chữa của keo UPS 19060 SG. Bề mặt cần được làm sạch hoàn toàn dầu mỡ, bụi bẩn, gỉ sét và các tạp chất trước khi thi công.

Chuẩn bị bề mặt kim loại bằng dụng cụ cầm tay:

  • Bước 1: Loại bỏ dầu mỡ và các chất bẩn trên bề mặt bằng dung môi phù hợp, chẳng hạn UPS 9918 MEK Cleaner.
  • Bước 2: Sử dụng bàn chải sắt, dũa kim loại, giấy nhám thô hoặc các dụng cụ cơ khí cầm tay để loại bỏ gỉ sét, lớp oxit và các tạp chất bám trên bề mặt.
  • Bước 3: Sau khi mài và làm sạch cơ học, tiếp tục tẩy dầu mỡ bằng UPS 9918 MEK Cleaner để đảm bảo bề mặt sạch trước khi thi công.

Chuẩn bị bề mặt kim loại bằng dụng cụ cơ khí:

Đối với các hạng mục sửa chữa yêu cầu độ bám dính cao, nên ưu tiên phương pháp phun hạt mài để tạo độ nhám tối ưu.

  • Bước 1: Loại bỏ hoàn toàn dầu mỡ trên bề mặt bằng UPS 9918 MEK Cleaner.
  • Bước 2: Phun hạt mài làm sạch bề mặt đạt tiêu chuẩn SA 2.5 theo ISO 8501-1 (tương đương SSPC-SP 10 / NACE No. 2), với độ nhám tối thiểu 75 micron (3 mil). Ưu tiên sử dụng hạt mài có cạnh sắc để tạo biên dạng nhám phù hợp.
  • Bước 3: Đảm bảo bề mặt có độ nhám và các vết xước đan chéo nhằm tăng cường khả năng liên kết cơ học. Không đánh bóng hoặc làm nhẵn bề mặt, vì có thể làm giảm độ bám dính của keo.
  • Bước 4: Có thể sử dụng UPS MiniBlaster để đạt hiệu quả tối ưu. Trong trường hợp không có thiết bị phun hạt mài, có thể sử dụng máy mài cầm tay với đĩa mài thô hoặc bàn chải sắt quay.
  • Bước 5: Sau khi xử lý cơ học, tiến hành loại bỏ bụi và tẩy dầu mỡ bằng UPS 9918 MEK Cleaner hoặc dung môi tương đương phù hợp.

Xử lý bề mặt kim loại bị nhiễm muối:

Đối với các bề mặt kim loại bị nhiễm muối, đặc biệt trong môi trường hàng hải, cần thực hiện quy trình làm sạch bổ sung để loại bỏ lượng muối hòa tan có thể ảnh hưởng đến độ bám dính.

  • Phun hạt mài làm sạch bề mặt theo quy trình chuẩn bị cơ học nêu trên.
  • Để bề mặt trong 24 giờ nhằm tạo điều kiện cho lượng muối còn tồn dư bên trong khu vực bị nhiễm bẩn di chuyển ra ngoài bề mặt.
  • Sau 24 giờ, làm sạch bằng UPS 9918 MEK Cleaner theo hướng dẫn của nhà sản xuất.
  • Tiến hành phun hạt mài nhẹ để loại bỏ muối và các tạp chất vừa xuất hiện trên bề mặt.
  • Lặp lại quy trình nếu cần thiết cho đến khi loại bỏ hoàn toàn các chất bẩn thấm ra.

Bảo vệ các khu vực không cần bám dính:

  • Đối với những khu vực không yêu cầu keo bám dính, có thể sử dụng UPS 9921 Release Agent để tạo lớp chống bám dính.
  • Phủ một lớp mỏng và đồng đều lên khu vực cần bảo vệ. Cần thao tác cẩn thận, tránh để chất chống bám dính tiếp xúc với các vùng bề mặt đã được chuẩn bị để thi công, nhằm không ảnh hưởng đến khả năng kết dính của sản phẩm.

Chuẩn bị và trộn sản phẩm

Điều kiện trước khi trộn:

Trước khi tiến hành trộn hai thành phần Base và Activator, cần đảm bảo các điều kiện sau:

  • Nhiệt độ của thành phần Base nằm trong khoảng 15–25°C (60–77°F).
  • Nhiệt độ môi trường và bề mặt thi công phải trên 5°C (41°F).
  • Dụng cụ trộn và bề mặt trộn phải sạch, khô, không nhiễm dầu mỡ hoặc các tạp chất.

Quy trình trộn:

  • Bước 1: Lấy toàn bộ thành phần Base và Activator ra khỏi bao bì, đặt lên bề mặt trộn bằng nhựa sạch.
  • Bước 2: Sử dụng spatula hoặc dụng cụ trộn phù hợp để trộn đều hai thành phần.
  • Bước 3: Tiếp tục trộn cho đến khi hỗn hợp đạt trạng thái đồng nhất, không còn các vệt màu hoặc vùng vật liệu chưa hòa trộn.
  • Bước 4: Kiểm tra spatula và bề mặt trộn, đảm bảo không còn vật liệu chưa được trộn đều trước khi đưa vào thi công.

Thời gian thi công sau khi trộn: Toàn bộ hỗn hợp phải được sử dụng trong vòng 5 phút ở nhiệt độ 20°C (68°F) kể từ thời điểm bắt đầu trộn.

Trộn một phần sản phẩm:

Trong trường hợp không cần sử dụng toàn bộ sản phẩm, có thể chia nhỏ lượng Base và Activator để trộn theo tỷ lệ bằng nhau.

  • Sử dụng spatula sạch lấy một lượng Base cần thiết và đặt lên bề mặt trộn bằng nhựa sạch.
  • Làm sạch spatula trước khi lấy Activator để tránh nhiễm chéo giữa hai thành phần chưa trộn.
  • Lấy một lượng Activator bằng lượng Base đã lấy, đặt cạnh phần Base trên bề mặt trộn.
  • Dùng spatula trộn đều hai thành phần cho đến khi hỗn hợp đồng nhất, không còn vệt hoặc vật liệu chưa được hòa trộn.
  • Tiến hành thi công trong thời gian quy định sau khi trộn.

Thi công sản phẩm

Sau khi bề mặt đã được chuẩn bị đạt yêu cầu và hai thành phần Base, Activator đã được trộn đồng nhất, tiến hành thi công keo UPS 19060 SG theo các bước sau:

  • Bước 1: Sử dụng spatula hoặc dụng cụ thi công phù hợp để lấy hỗn hợp keo và phết đều lên khu vực cần sửa chữa.
  • Bước 2: Dùng lực ép thích hợp để đưa keo bám chặt vào bề mặt, đặc biệt tại các vị trí có lỗ rỗng, vết nứt, khe hở hoặc các khuyết tật kim loại.
  • Bước 3: Đảm bảo keo tiếp xúc tốt với toàn bộ khu vực cần sửa chữa, hạn chế tối đa sự hình thành bọt khí hoặc khoảng trống bên trong.
  • Bước 4: Sử dụng tay đeo găng phù hợp để làm phẳng và hoàn thiện bề mặt mối sửa chữa, tạo hình theo yêu cầu thực tế.

Cần đảm bảo vật liệu được phân bố đồng đều, bám chắc vào bề mặt kim loại và không vượt quá thời gian thi công cho phép sau khi trộn.

Lưu ý kỹ thuật

  • Bề mặt kim loại phải được làm sạch hoàn toàn dầu mỡ, bụi bẩn, gỉ sét và các tạp chất trước khi thi công.
  • Ưu tiên phương pháp phun hạt mài để đạt độ nhám và độ bám dính tối ưu trong các ứng dụng sửa chữa yêu cầu cao.
  • Không đánh bóng bề mặt sau khi xử lý cơ học.
  • Đảm bảo nhiệt độ vật liệu, môi trường và bề mặt đáp ứng các điều kiện kỹ thuật trước khi trộn và thi công.
  • Trộn đúng tỷ lệ bằng nhau giữa Base và Activator, đảm bảo hỗn hợp đồng nhất.
  • Chỉ trộn lượng vật liệu phù hợp với khả năng thi công trong thời gian cho phép.
  • Sử dụng găng tay và trang bị bảo hộ phù hợp trong suốt quá trình chuẩn bị bề mặt, trộn và thi công. Tuân thủ hướng dẫn an toàn và bảng dữ liệu an toàn (SDS) của sản phẩm.

TDS KEO SỬA CHỮA KIM LOẠI UPS 125 XFP FAST CURING METAL PASTE